


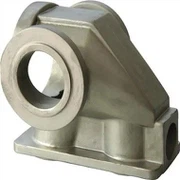
Golf Head Lost Wax Casting
Wanneer de bestaande roestvrijstalen golfkop wordt vervaardigd, wordt eerst een metalen mal (zoals een ijzeren mal) of een houten mal machinaal bewerkt, en vervolgens wordt een wasmal gemaakt volgens deze mal en wordt een laag vuurvast materiaal op de oppervlak van de wasvorm en blaas erop. De stoom wordt geïnjecteerd en de wasvorm wordt door zijn hitte gesmolten, dat wil zeggen dat er een zogenaamde schaalvorm wordt gevormd.
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. past het precisiegietproces van volledig silicasol-ontparaffinering toe om zich te specialiseren in de productie van titaniumlegeringen, precisiegietstukken van roestvrij staal, precisiegietstukken van koolstofstaal, precisiegietstukken van gelegeerd staal en hardwareproducten voor precisiegieten, met een jaarlijkse productie van 800 ton hardware precisie gietstukken. productiecapaciteit. Zhongwei Precision zet zich in voor het continu verbeteren van de kwaliteit van precisiegietstukken om te voldoen aan de behoeften van verschillende industrieën aan hoogwaardige precisiegietstukken. De precisiegieterij heeft een Duitse Spark-spectrometer, die klanten betrouwbare metalen materiaalcomponenten kan bieden. Precisiegietstukken kunnen nul worden verwerkt en de maatnauwkeurigheid kan binnen 3 procent bedragen. Het dunste precisiegietwerk kan 2 mm zijn en de maatnauwkeurigheid en polijstafwerking kunnen worden gegarandeerd. Het kan veelvoorkomende defecten zoals poriën, zwarte vlekken en pokdalingen in precisiegietstukken verwijderen, en de gewichtstolerantie van precisiegietstukken kan worden gecontroleerd binnen ± 4 gram.
Zhongwei Precision heeft twee divisies: Precision Casting Hardware Division en Golf Equipment Division.
De belangrijkste producten van de Precision Casting Hardware Division:
1. Een reeks architecturale hardware, zoals: glazen deurclips, scharnieren, verbindingsklauwen, scharnieren, sloten, deurgrepen, pennen, voeten, roestvrijstalen potgrepen.
2. Precisiegietstukken van roestvrij staal, koolstofstaal en gelegeerd staal zoals: dagelijkse hardware, hardware voor reserveonderdelen voor mechanische apparatuur, hardware voor elektrisch gereedschap, servies en keukenhardware, medische apparatuur, galvaniseerhangers, auto- en motoraccessoires, hardware voor pijpventielen, enz. Gietstukken en bewerkte eindproducten.
De belangrijkste producten van de divisie golfuitrusting:
1. OEM Dunlop, Ram, Golden bear, Uskids golf, Knight en andere buitenlandse merken. De maandelijkse output is 350,000 kleine kogelkoppen en 50,000 grote kogelkoppen.
2. Zelf ontwikkelde golfuitrusting "Eagle Wolf".
3. Ontwikkel onafhankelijk verloren was die titaniumlegering en de golfkop van de aluminiumlegering gieten.
4. We kunnen golfuitrusting op maat maken met onze eigen unieke stijl. Het bedrijf voert OEM-verwerking uit met tekeningen en monsters en kan precisiegiet- of precisiegietbewerkingsdiensten leveren, zoals machinale bewerking, polijsten, elektrolytisch polijsten, volgens de eisen van de klant. , galvaniseren, enz.
Er zijn over het algemeen drie soorten golfkopmaterialen (titaniumlegering, roestvrij staal en koolstofstaal), het meest populaire roestvrij staal op de markt, maar de hardheid van roestvrij staal is ook relatief hoog, en polijsten stelt ook eisen aan het gewicht van de golfkop, en het uiteindelijke gepolijste product wordt geproduceerd. De fout is slechts 5 gram, wat ongetwijfeld moeilijker is voor handmatig polijsten. Zal Golf hoofd verloren was gieten uw keuze zijn?
product beschrijving
Golfkop verloren was gietenBasiskoffer
1. Implementatienormen: het bedrijf implementeert strikt ISO9001 & TS 16949-certificering.
2. Product materiële normen: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Belangrijkste processen: zandgieten, silicasol-investeringsafgietsel, waterglas-investeringsafgietsel, schelpafgietsel, ontbramen, zandstralen, machinale bewerking, warmtebehandeling, lektesten, oppervlaktebehandeling, enz.
4. Beschikbare materialen:
Titaniumlegering, koolstofstaal, gelegeerd staal, roestvrij staal, grijs ijzer, gietijzer, gegoten staal, gegoten aluminium, gegoten koper, enz. kunnen worden aangepast aan de eisen van de klant.

Ontwerpshow
Golf hoofd verloren was gieten matrijzenkop:
Het gebruiksmodel heeft betrekking op een apparaat voor het gieten van kogelmetaal.
Wanneer de bestaande roestvrijstalen golfkop wordt vervaardigd, wordt eerst een metalen mal (zoals een ijzeren mal) of een houten mal machinaal bewerkt, en vervolgens wordt een wasmal gemaakt volgens deze mal en wordt een laag vuurvast materiaal op de oppervlak van de wasvorm en blaas erop. De stoom wordt geïnjecteerd en de wasvorm wordt door zijn hitte gesmolten, dat wil zeggen dat er een zogenaamde schaalvorm wordt gevormd. Na sinteren bij een hoge temperatuur van ongeveer 1200 graden, wordt gesmolten staal op hoge temperatuur uit het mondstuk gegoten, zodat het gesmolten staal met de sprue in elke balvorm stroomt. Na afkoeling wordt de schaalvorm gebroken om een stalen vorm te worden, waarna de kogelkop aan de onderkant wordt afgezaagd en het kogelkopproduct wordt voltooid na daaropvolgende verwerkingsprocedures zoals paneelmontage en slijpen.
In de bestaande matrijskop wordt een holle conische spruw verlengd op een holle vlakke plaat, en een kopmatrijs wordt verlengd op elk van de vier hoeken en de middelste twee zijden onder de holle vlakke plaat. Dergelijke matrijzen worden al lang gebruikt door fabrikanten van metalen kogels. Aangezien de spruw zich in het midden bevindt, zal het grootste deel van het gesmolten staal, wanneer het gesmolten staal uit de sprue wordt gegoten, eerst naar de twee kogelkopmatrijzen in het midden stromen nadat het de vlakke plaat is binnengegaan en vervolgens in de stroomrichting draaien nadat de twee kogelkopmatrijzen zijn gevuld. De kogelkopvormen op de vier hoeken maken de temperatuur van het gesmolten staal ongelijk in de vier kogelkopvormen. Tegelijkertijd, vanwege het bestaan van lucht in het gesmolten staal, nadat het gesmolten staal in de vormkop is gegoten, omdat er geen ventilatiekanaal is, is het gemakkelijk om in de kogelkop te zijn. Luchtbellen gevormd in de mal. leiden tot een toename van het aantal defecte producten. Bovendien wordt door het grote oppervlak van het bovenste mondstuk en de vlakke plaat de hoeveelheid gesmolten staal die elke keer moet worden gegoten verhoogd, en nadat de kogelkop is afgesneden, moet de bovenzijde opnieuw worden gesmolten en verbrand tot gesmolten staal voor gebruik, wat resulteert in een vertraging in de productiesnelheid en kosten. opstaan.
Het doel van het gebruiksmodel is om een verbeterde roestvrijstalen golfkopgietmatrijs te bieden, om de productkwaliteit en -efficiëntie te verbeteren en het aantal defecten aan het product en de productiekosten te verminderen.
Het gebruiksmodel strekt zich naar buiten en radiale lopers uit onder de oorspronkelijke conische spruw van de matrijskop, en is voorzien van luchtkanalen boven elke loper, en een kogelkopvorm wordt onder elke loper verlengd.
Het aantal lopers is bij voorkeur 6 of 7:
Vergeleken met de bestaande roestvrijstalen golfkopgietmatrijs, vanwege de verlengde straling van het mondstuk
De balvorm heeft een onafhankelijke loper. Daarom, wanneer gesmolten staal uit het mondstuk wordt gegoten
Het gesmolten staal kan snel en gelijkmatig elke balhoofdvorm van elke loper binnengaan; en omdat er een luchtkanaal boven de loper is en een kogelkopvorm onder elke loper is verlengd, wordt het vuurvaste materiaal aan de wasvorm bevestigd. Bij het vormen van een schaalvorm zijn de spruw en het luchtkanaal van de schaalvorm verbonden met het mondstuk, dus wanneer het gesmolten staal dat in de kogelkopvorm wordt gegoten lucht bevat, kan het naar boven worden afgevoerd door het luchtkanaal zonder ophoping. Wanneer het in de balhoofdvorm wordt gelaten, zal het product geen luchtbellen produceren, wat de kwaliteit en opbrengst van het product verbetert.
Bovendien is de hoeveelheid gesmolten staal die elke keer moet worden gegoten, omdat de aangiet en de loper een aanzienlijk kleiner oppervlak hebben dan de bestaande aangiet en het platform, minder, dat wil zeggen, het afval dat overblijft nadat de kogelkop is afgesneden. Relatief weinig, waardoor de ergonomie aanzienlijk wordt verbeterd en de kosten worden verlaagd.
Afb. 1 is een perspectivisch aanzicht van de constructie van een gietmatrijs voor een roestvrijstalen golfkop. Afb. 2 is een dwarsdoorsnede van de structuur van een gietmatrijs voor een roestvrijstalen golfkop.
Voorbeeld, zoals getoond in figuren 1 en 2, is de matrijskop samengesteld uit een conische spruw (1), een radiale loper (2), een luchtkanaal (3) en een kogelkopmatrijs (4). Het naar buiten gerichte luchtkanaal dat zich onder de conische spruw uitstrekt, wordt boven elke loper geplaatst, en een kogelkopvorm wordt onder elke loper verlengd, en het aantal lopers is bij voorkeur 6.
Post casting proces
1. Warmtebehandeling: gloeien, carbonisatie, temperen, blussen, normaliseren, oppervlaktetempering;
2. Verwerkingsapparatuur: CNC, WEDM, draaibank, freesmachine, boormachine, slijpmachine, enz.;
3. Oppervlaktebehandeling: poederspuiten, verchromen, schilderen, zandstralen, vernikkelen, verzinken, zwart maken, polijsten, blauwen, enz.

Matrijzen en inspectie-inrichtingen
1. Levensduur schimmel: meestal semi-permanent. (behalve voor verloren schuim).
2. Levertijd matrijs: 10-25 dagen, (volgens productstructuur en productgrootte).
3. Onderhoud van gereedschappen en matrijzen: Zhongwei is verantwoordelijk voor precisieonderdelen.
Kwaliteitscontrole
1. Kwaliteitscontrole: het percentage defecten is minder dan 0,1 procent.
2. Monsters en proefdraaien worden 100 procent geïnspecteerd tijdens productie en vóór verzending, monsterinspectie voor massaproductie volgens ISDO-normen of klantvereisten
3. Testapparatuur: foutdetectie, spectrumanalysator, gouden beeldanalysator, meetmachine met drie coördinaten, hardheidstestapparatuur, trekbank;
4. Verstrek de naverkoopdienst.
5. De kwaliteit is te herleiden.



Aanvraag sturen
