


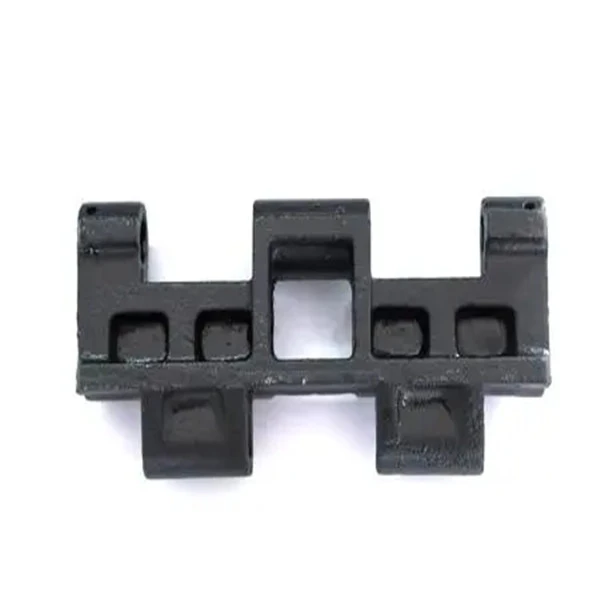

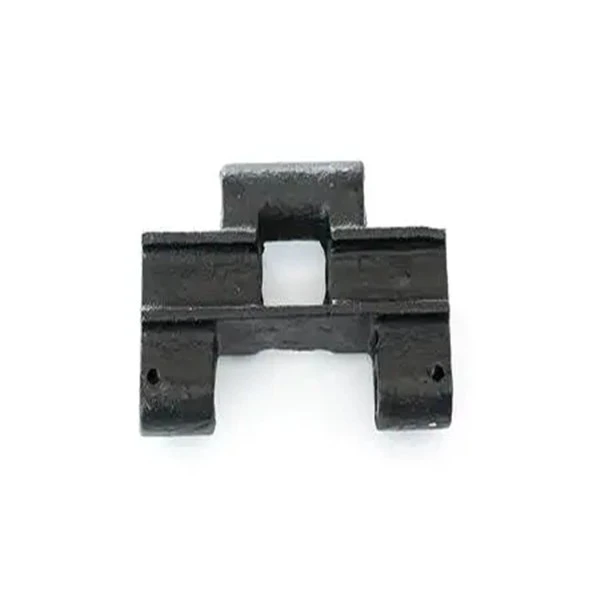
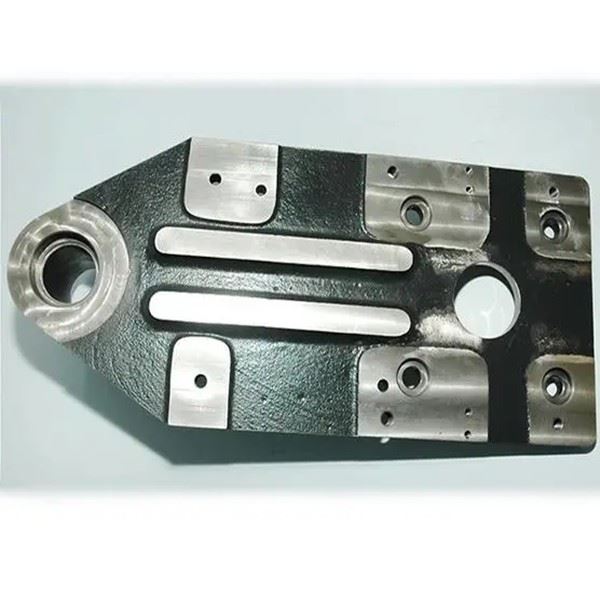
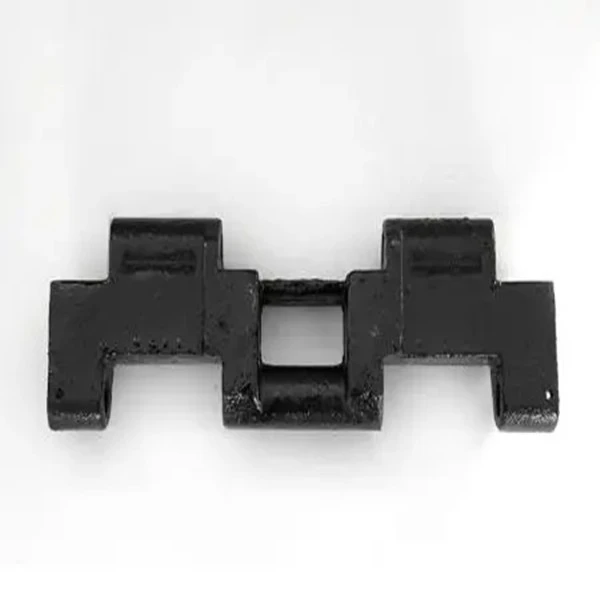
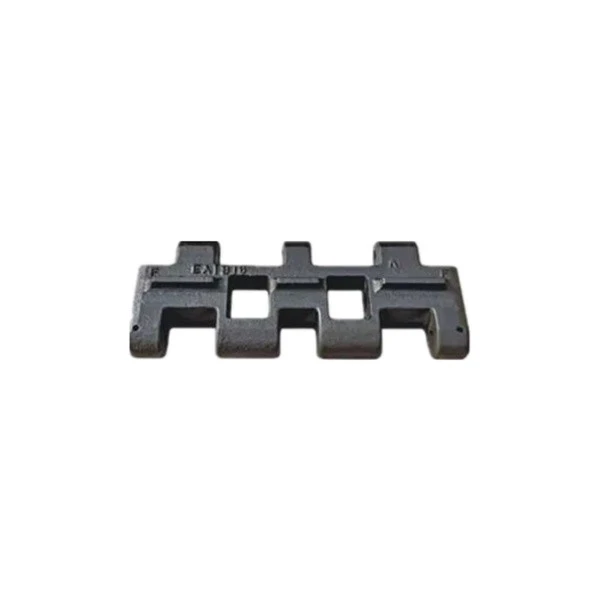
Gepantserd voertuig Waterglas Lost Wax Casting
Op basis van mangaanboriumgegoten martensiet plus bainitisch staal, worden solide oplossingsversterkende legeringselementen toegevoegd, wordt het koolstofgehalte op de juiste manier verhoogd, wordt de sterkte verhoogd en wordt de slijtvastheid verbeterd, terwijl een bepaalde taaiheid behouden blijft om te voldoen aan de vereisten van rupsschoenmoeheidstaaiheid .
Gepantserd voertuig waterglas verloren was gieten:Rupsen moeten een hoge sterkte en hoge slijtvastheid hebben. Op dit moment gebruiken de meeste tanks gegoten rupsschoenen met een hoog mangaangehalte. Staal met een hoog mangaangehalte is austenitisch en geschikt voor gebruik onder hogere impactomstandigheden, en de hardheid wordt verhoogd door middel van harden. De gemiddelde levensduur van dergelijke rupsschoenen is ongeveer 3700 km.
Op basis van mangaanboriumgegoten martensiet plus bainitisch staal, worden solide oplossingsversterkende legeringselementen toegevoegd, wordt het koolstofgehalte op de juiste manier verhoogd, wordt de sterkte verhoogd en wordt de slijtvastheid verbeterd, terwijl een bepaalde taaiheid behouden blijft om te voldoen aan de vereisten van rupsschoenmoeheidstaaiheid . Gieten, na warmtebehandeling, bereikt de treksterkte 1550 MPa; de vloeigrens bereikt 1260 MPa; de rek bereikt: 8,8 procent; de U-kerfslagvastheid bereikt: 40J/cm2. De levensduur van dergelijke rupsschoenen zal naar verwachting meer dan 6000 km bedragen.
product beschrijving
Emmertand waterglas verloren was gietenBasissituatie
1. Implementatienormen: het bedrijf implementeert strikt ISO9001 & TS 16949-certificering.
2. Product materiële normen: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Belangrijkste processen: zandgieten, silicasol-investeringsafgietsel, waterglas-investeringsafgietsel, schelpafgietsel, ontbramen, zandstralen, machinale bewerking, warmtebehandeling, lektesten, oppervlaktebehandeling, enz.
4. Beschikbare materialen:
Hoog mangaanstaal, hoog chroomstaal, hoog nikkelstaal, koolstofstaal, gelegeerd staal, roestvrij staal, grijs ijzer, gietijzer, gietstaal, gegoten aluminium, gegoten koper, enz. kunnen worden aangepast aan de eisen van de klant.
Verloren was gietproces
De belangrijkste processen en processen in het proces voor het maken van schelpen van verloren wasafgietsels zijn:
1) Ontvetten en ontvetten van modules
In het geval van op was gebaseerde vormmassa's, om het vermogen van de coating om het oppervlak van de module te bevochtigen te verbeteren, moet de olie op het oppervlak van de module worden verwijderd.
2) Coaten en schuren op de module
Voordat de verf wordt aangebracht, moet de verf gelijkmatig worden gemengd, moet de neerslag van het vuurvaste materiaal in de verfemmer worden geminimaliseerd en moet de viscositeit of het soortelijk gewicht van de verf worden aangepast aan het gietproces van de investering.
De coating vult en bevochtigt de investeringsvorm goed. Wanneer de verf hangt, wordt de module in de verf gedompeld en schudt links en rechts zodat de verf de mal goed kan bevochtigen en het moduleoppervlak gelijkmatig kan bedekken. Na het schilderen kan het worden geschuurd.
3) Shell drogen en verharden
Nadat elke laag schaal is aangebracht, wordt deze gedroogd en uitgehard, waardoor de bindmiddelen in de coating kunnen veranderen van sols in gels en gels en om de vuurvaste materialen samen te voegen.
4) Beleggingsverliezen door self-shell
Nadat de schaal volledig is uitgehard, moet de module uit de schaal worden gesmolten. Dit proces wordt ook wel ontparaffineren genoemd, omdat modules meestal worden gemaakt van op was gebaseerde vormmaterialen. Afhankelijk van de verwarmingsmethode zijn er veel ontparaffineringsmethoden en worden de heetwatermethode en dezelfde drukstoommethode meer gebruikt.
5) Gebakken schaal
Als een mal (zandvulling) nodig is, wordt de uit de vorm gehaalde mal voor het bakken in het zand in de doos begraven en vervolgens gecalcineerd. Als de schaal een hoge temperatuursterkte heeft en niet hoeft te worden gegoten, kan de uit de vorm gehaalde schaal direct naar de oven worden gestuurd om te bakken. Tijdens het roosteren wordt de oventemperatuur geleidelijk verhoogd en wordt de schaal gedurende een bepaalde periode verwarmd tot 800-1000 graad om te gieten.
Veelgebruikte gietmethoden bij investeringsgieten zijn:
1) Er zijn verschillende soorten hete zwaartekrachtgietmethoden.
Dit is de meest gebruikte vorm van gieten, dat wil zeggen, nadat de schaal uit de oven is verwijderd, wordt deze op hoge temperatuur gestort. Op dit moment koelt het metaal langzaam af in de schaal en kan de mal met een hoge vloeibaarheid worden gevuld, zodat het gietstuk de vorm van de holte goed kan nabootsen en de nauwkeurigheid van het gieten kan verbeteren. Langzame afkoeling van het gietstuk in hete gietstukken leidt echter tot korrelvergroving, waardoor de mechanische eigenschappen van het gietstuk afnemen. Bij het gieten van koolstofstalen gietstukken zijn de oppervlakken van langzamere gietstukken ook gevoelig voor oxidatie en ontkoling, waardoor de oppervlaktehardheid, afwerking en maatnauwkeurigheid van het gietstuk verminderen.
2) Vacuümzuigen gieten
De schaal wordt in een vacuümgietdoos geplaatst en het gas in de holte wordt ingeademd door de micro-gaten in de schaal, zodat het vloeibare metaal de holte beter kan vullen, de vorm van de holte kan nabootsen en de nauwkeurigheid van het gieten kan verbeteren . , het voorkomen van poriën en gieten. Onvoldoende gebreken. Deze wet is in het buitenland toegepast.
3) Kristalliseren onder druk
Plaats de koffer in een druktank om te storten. Onmiddellijk na voltooiing wordt de druktank gesloten en wordt lucht onder hoge druk of inert gas in de tank gebracht om het gietstuk onder druk te laten stollen om de dichtheid van het gietstuk te vergroten. De buitenlandse druk heeft 150atm bereikt.
4) Directionele kristallisatie (directionele stolling)
Sommige investeringsgietstukken zoals turbinebladen, magnetisch staal, enz., Als hun kristalstructuur kolomvormige kristallen zijn die in een bepaalde richting zijn gerangschikt, kunnen hun werkprestaties aanzienlijk worden verbeterd, dus de directionele kristallisatietechnologie van investeringsgieten ontwikkelt zich snel.

Post casting proces
1. Warmtebehandeling: gloeien, carbonisatie, temperen, blussen, normaliseren, oppervlaktetempering;
2. Verwerkingsapparatuur: CNC, WEDM, draaibank, freesmachine, boormachine, slijpmachine, enz.;
3. Oppervlaktebehandeling: poederspuiten, verchromen, schilderen, zandstralen, vernikkelen, verzinken, zwart maken, polijsten, blauwen, enz.
Matrijzen en inspectie-inrichtingen
1. Levensduur schimmel: meestal semi-permanent. (behalve voor verloren schuim)
2. Levertijd matrijs: 10-25 dagen, (volgens productstructuur en productgrootte).
3. Onderhoud van gereedschappen en matrijzen: Zhongwei is verantwoordelijk voor precisieonderdelen.
Kwaliteitscontrole
1. Kwaliteitscontrole: het percentage defecten is minder dan 0,1 procent.
2. Monsters en proefdraaien worden 100 procent geïnspecteerd tijdens productie en vóór verzending, monsterinspectie voor massaproductie volgens ISDO-normen of klantvereisten
3. Testapparatuur: foutdetectie, spectrumanalysator, gouden beeldanalysator, meetmachine met drie coördinaten, hardheidstestapparatuur, trekbank;
4. Verstrek de naverkoopdienst.
5. De kwaliteit is te herleiden.


Aanvraag sturen
