


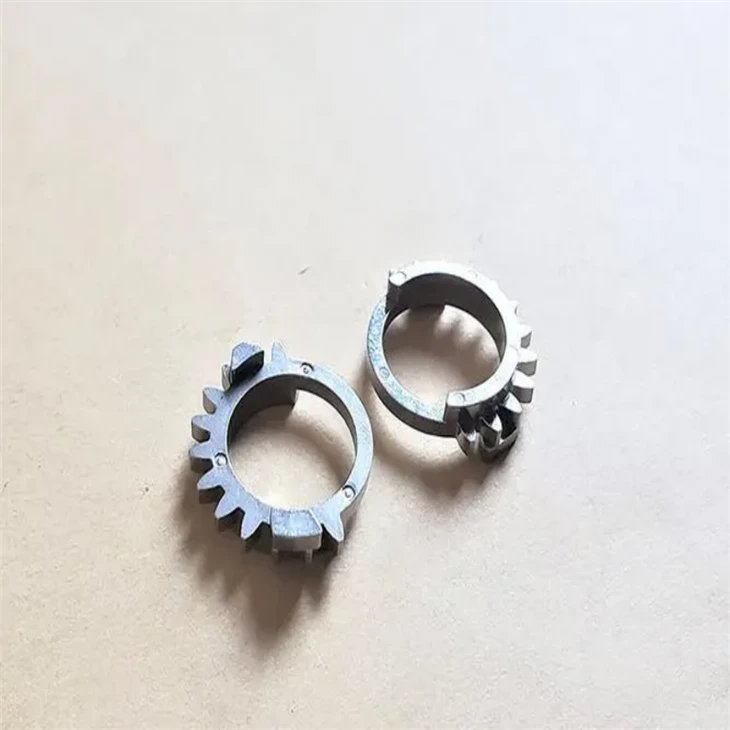

Gear titaniumlegering wasverlies gieten
Tandwielen, als een onmisbaar basisonderdeel in mechanische transmissie, worden op grote schaal gebruikt in veel gebieden, zoals auto's, ruimtevaart, werktuigmachines, robots, enz. In automotoren en transmissies worden tandwielen gebruikt om vermogen over te brengen en de snelheid te veranderen, waardoor de normale werking van het voertuig wordt gegarandeerd; In de lucht- en ruimtevaart zijn de hoge precisie en betrouwbaarheid van tandwielen cruciaal voor het besturings- en aandrijfsysteem van vliegtuigen.
Overzicht van wasverliesgieten van titaniumlegering
Tandwielen, als een onmisbaar basisonderdeel in mechanische transmissie, worden op grote schaal gebruikt in veel gebieden, zoals auto's, ruimtevaart, werktuigmachines, robots, enz. In automotoren en transmissies worden tandwielen gebruikt om vermogen over te brengen en de snelheid te veranderen, waardoor de normale werking van het voertuig wordt gegarandeerd; In de lucht- en ruimtevaart zijn de hoge precisie en betrouwbaarheid van tandwielen cruciaal voor het besturings- en aandrijfsysteem van vliegtuigen.
Titaniumlegering heeft uitstekende eigenschappen zoals lage dichtheid, hoge sterkte, goede corrosieweerstand en goede biocompatibiliteit. De dichtheid is ongeveer de helft van die van staal, maar het kan een kracht bereiken die gelijkwaardig is aan- staal met een hoge sterkte, waardoor tandwielen gemaakt van een titaniumlegering het gewicht kunnen verminderen en tegelijkertijd voldoende draagvermogen- kunnen dragen. In sommige toepassingen met strenge gewichtseisen, zoals in luchtvaartmotoren en ruimtevaartuigen, kunnen tandwielen van titaniumlegering het totale gewicht aanzienlijk verminderen en de energie-efficiëntie verbeteren. Bovendien zorgt de uitstekende corrosieweerstand van titaniumlegeringen ervoor dat ze stabiele prestaties kunnen behouden in zware werkomgevingen zoals de maritieme en chemische industrie, waardoor het probleem van defecte componenten als gevolg van corrosie wordt verminderd.
Verloren wasgieten, ook wel investeringsgieten genoemd, is een precisiegietmethode. Het principe is om eerst was te gebruiken om een wasmal te maken met dezelfde vorm als het gewenste tandwiel, en vervolgens meerdere lagen vuurvast materiaal op het oppervlak van de wasmal aan te brengen om een volledige schaal te vormen. Verwarm vervolgens de schaal om de wasvorm te smelten en laat deze naar buiten stromen, waardoor een holte in de schaal ontstaat die past bij de vorm van het tandwiel. Giet ten slotte de gesmolten vloeistof van de titaniumlegering in de holte van de malschaal en nadat deze is afgekoeld en stolt, verplettert u de malschaal om het gewenste tandwielgietstuk te verkrijgen. Verloren wasgieten heeft de voordelen van hoge precisie, hoge oppervlaktekwaliteit en de mogelijkheid om complexe vormdelen te vervaardigen. Het kan de details van wasmallen nauwkeurig repliceren, waardoor tandwielen worden geproduceerd met een hoge maatnauwkeurigheid en een goede oppervlaktegladheid, waardoor de werklast van de daaropvolgende verwerking wordt verminderd. Tegelijkertijd kan voor sommige tandwielen met complexe interne structuren en onregelmatige tandvormen het verloren wasgieten in één keer worden gevormd, waardoor de moeilijkheden worden vermeden die traditionele verwerkingsmethoden moeilijk te bereiken zijn.
Processtappen voor het wasverliesgieten van een titaniumlegering
1. Ontwerp en productie van matrijzen: gebruik computer-CAD-software (computerondersteunde ontwerpsoftware) om op basis van de ontwerptekeningen van de tandwielen een 3D-modellering van de matrijs uit te voeren. Tijdens het ontwerpproces moet rekening worden gehouden met factoren zoals de nauwkeurigheid van de tandwielgrootte, oppervlakteruwheid en krimpsnelheid om de kwaliteit van het uiteindelijke gietstuk te garanderen. Vervolgens worden geavanceerde productietechnologieën zoals CNC-bewerking en elektrische ontladingsbewerking gebruikt om de mal te verwerken. Het materiaal van de mal wordt meestal gekozen uit een aluminiumlegering, staal, enz. om ervoor te zorgen dat het voldoende sterkte en slijtvastheid heeft.
2. Selectie en behandeling van wasmaterialen: Kies wasmaterialen die geschikt zijn voor het gieten van wasverlies. Veelgebruikte materialen zijn onder meer paraffinewas, stearinezuur, enz. De prestaties van was hebben rechtstreeks invloed op de kwaliteit van wasmallen, daarom is een strikte kwaliteitscontrole van wasmaterialen vereist. Vóór gebruik moet het wasmateriaal worden gesmolten, gefilterd en ontgast om onzuiverheden en gassen te verwijderen, waardoor de zuiverheid en vloeibaarheid van het wasmateriaal wordt gewaarborgd.
3. Wasvormen: Verwarm het verwerkte wasmateriaal tot een geschikte temperatuur om het een goede vloeibaarheid te geven. Vervolgens wordt het wasmateriaal door injectie, compressie en andere methoden in de mal geïnjecteerd om de malholte te vullen. Nadat het wasmateriaal is afgekoeld en gestold, opent u de mal en verwijdert u de wasmal. Om de maatnauwkeurigheid en oppervlaktekwaliteit van de wasvorm te garanderen, is het noodzakelijk om de procesparameters zoals injectiedruk, temperatuur en afkoelsnelheid van het wasmateriaal te controleren.
4. Combinatie van waspatronen: Voor sommige situaties waarbij meerdere waspatronen tot een geheel moeten worden gecombineerd, zoals bij tandwielsets, moeten individuele waspatronen worden gecombineerd door middel van lassen, lijmen en andere methoden. Tijdens het assemblageproces is het noodzakelijk om de nauwkeurige relatieve positie en stevige verbinding tussen de wasvormen te garanderen om het probleem van verplaatsing of scheiding van de wasvorm tijdens het daaropvolgende vervaardigings- en gietproces van de schaal te voorkomen.
1. Coatingvoorbereiding: Shell-coatings zijn meestal samengesteld uit vuurvaste materialen, bindmiddelen, additieven, enz. Gebruikelijke vuurvaste materialen omvatten silicazand, zirkoniumzand, enz., en bindmiddelen omvatten silicasol, waterglas, enz. Bereid geschikte coatings voor volgens verschillende procesvereisten en gietkwaliteitsvereisten. Tijdens het voorbereidingsproces is het noodzakelijk om de verhouding van verschillende componenten en de prestatie-indicatoren zoals viscositeit en dichtheid van de coating strikt te controleren om het coatingeffect en de kwaliteit van de schaal te garanderen.
2. Coaten en schuren: Doop de wasvorm in de coating om het oppervlak van de wasvorm gelijkmatig te bedekken. Vervolgens wordt het vuurvaste zand via een schuurapparaat gelijkmatig op het oppervlak van de met verf bedekte wasvorm gestrooid, zodat de zanddeeltjes stevig aan de verf hechten. Het aantal coating- en schuurbeurten bestaat meestal uit meerdere lagen, waarbij meestal 3-7 lagen nodig zijn. De procesparameters voor het coaten en schuren van elke laag kunnen variëren om een schaal te vormen met voldoende sterkte en ademend vermogen.
3. Drogen en uitharden: Na het coaten en schuren moet de schaal worden gedroogd en uitgehard om de sterkte en stabiliteit te verbeteren. Het droogproces wordt meestal uitgevoerd in een droogruimte, waar het vocht in de schaal geleidelijk wordt verdampt door de droogtemperatuur, vochtigheid en ventilatieomstandigheden te regelen. Verhardingsbehandeling is het proces waarbij chemische of verwarmingsmethoden worden gebruikt om een chemische reactie in het bindmiddel te veroorzaken, waarbij vuurvaste materialen aan elkaar worden gebonden om een stevige schaal te vormen.
4. Ontwassen: plaats de gedroogde en geharde schaal in de ontwasapparatuur en verwarm deze om de wasvorm te smelten en uit de schaal te laten stromen. De methoden voor het ontwassen omvatten ontwassen met heet water, ontwassen met stoom, ontwassen in de magnetron, enz. Tijdens het ontwassen is het noodzakelijk om de verwarmingstemperatuur en -tijd te controleren om ervoor te zorgen dat de wasvorm volledig wordt gesmolten en uit de schaal wordt afgevoerd, terwijl wordt voorkomen dat de schaal breekt als gevolg van te hoge temperaturen.
1. Smelten van titaniumlegeringen: Geavanceerde smeltmethoden zoals vacuüminductiesmelten (VIM) en vacuüm-consumable arc melting (VAR) worden gebruikt om grondstoffen van titaniumlegeringen te smelten. Tijdens het smeltproces is het noodzakelijk om de procesparameters zoals smelttemperatuur, tijd en vacuümgraad strikt te controleren om de uniformiteit en zuiverheid van de chemische samenstelling van titaniumlegeringen te garanderen. Tegelijkertijd moeten maatregelen worden genomen om chemische reacties tussen titaniumlegeringen en de omgeving tijdens het smeltproces te voorkomen en om defecten zoals onzuiverheden en poriën te voorkomen.
2. Ontwerp van het gietsysteem: Ontwerp een redelijk gietsysteem op basis van de vorm, grootte en gewicht van de tandwielen. Het gietsysteem omvat poorten, stijgbuizen, lopers, enz. Zijn functie is om de gesmolten vloeistof van de titaniumlegering soepel en snel in de schaalholte te brengen, terwijl het vullen en afvoeren van het gietstuk wordt verzekerd. Bij het ontwerpen van een gietsysteem is het noodzakelijk om rekening te houden met factoren zoals de vloeibaarheid en stollingseigenschappen van titaniumlegeringen om defecten zoals onvoldoende gieten, koude-isolatie en krimp te voorkomen.
3. Controle van het gietproces: vóór het gieten moet de schaal worden voorverwarmd tot een geschikte temperatuur om het temperatuurverschil tussen de vloeistof van de titaniumlegering en de schaal te verminderen en defecten te voorkomen die worden veroorzaakt door snelle afkoeling van de vloeistof van de titaniumlegering tijdens het gietproces. Vervolgens wordt de gesmolten vloeistof van de titaniumlegering via het gietsysteem in de schaalholte gegoten. Tijdens het gietproces is het noodzakelijk om parameters zoals gietsnelheid en giettemperatuur te controleren om ervoor te zorgen dat de vloeistof van de titaniumlegering de schaal en holte vult, terwijl problemen zoals spatten en oxidatie worden vermeden.
1. Reinigen en snijden van de schaal: Nadat het gietstuk is afgekoeld en stolt, worden trillingsreiniging, zandstralen en andere methoden gebruikt om de schaal te verwijderen. Gebruik vervolgens snijapparatuur om de gietstukken uit het gietsysteem te snijden, waardoor individuele tandwielgietstukken worden verkregen.
2. Warmtebehandeling: Warmtebehandeling wordt toegepast op tandwielgietstukken om hun microstructuur en eigenschappen te verbeteren. De veelgebruikte warmtebehandelingsprocessen omvatten gloeien, afschrikken, temperen, enz. Door warmtebehandeling kunnen de sterkte, hardheid, taaiheid en andere eigenschappen van tandwielen worden verbeterd om aan de behoeften van verschillende toepassingsscenario's te voldoen.
3. Mechanische bewerking en oppervlaktebehandeling: Volgens de ontwerpvereisten van tandwielen worden mechanische bewerkingen zoals draaien, frezen, slijpen enz. op gietstukken uitgevoerd om de vereiste maatnauwkeurigheid en oppervlakteruwheid te bereiken. Vervolgens wordt oppervlaktebehandeling zoals nitreren, vernikkelen, schilderen, enz. Op de tandwielen uitgevoerd om hun slijtvastheid, corrosieweerstand en weerstand tegen vermoeidheid te verbeteren.
Kwaliteitscontrole van wasverliesgieten van titaniumlegering
1. Inspectie van grondstoffen van titaniumlegeringen: Inspecteer strikt de gekochte grondstoffen van titaniumlegeringen, inclusief analyse van de chemische samenstelling, testen van mechanische eigenschappen, metallografische structuuranalyse, enz. Zorg ervoor dat de chemische samenstelling van grondstoffen van titaniumlegeringen voldoet aan de ontwerpvereisten, de mechanische eigenschappen voldoen aan de gebruiksnormen en de metallografische structuur is uniform en consistent.
2. Inspectie van was- en schaalmaterialen: Voer kwaliteitsinspecties uit op was- en schaalmaterialen om hun zuiverheid, deeltjesgrootte, viscositeit en andere prestatie-indicatoren te controleren. De zuiverheid en vloeibaarheid van was hebben een directe invloed op de kwaliteit van wasmallen, terwijl de deeltjesgrootte en de hechtingsprestaties van het schaalmateriaal een aanzienlijke invloed hebben op de sterkte en het ademend vermogen van de schaal.
1. Temperatuurcontrole: De temperatuur moet strikt worden gecontroleerd bij verschillende processen, zoals de productie van wasvormen, de productie van schaaltjes, het smelten en gieten. Bijvoorbeeld de temperatuur tijdens het injecteren van wasvormen, de temperatuur tijdens het drogen en uitharden van de schaal, en de temperatuur tijdens het smelten en gieten van titaniumlegeringen. De temperatuurschommelingen kunnen de vormkwaliteit van wasmallen, de sterkte van de schaal en het stollingsproces van titaniumlegeringen beïnvloeden, wat kan leiden tot defecten in gietstukken.
2. Tijdcontrole: controleer nauwkeurig de tijd van elke processtap. Zoals de afkoeltijd van wasmallen, droogtijd van schelpen, ontwastijd, smelttijd, giettijd etc. Teveel of te weinig tijd kan nadelige gevolgen hebben voor de kwaliteit van gietstukken.
3. Drukregeling: Het is noodzakelijk om de druk te regelen tijdens wasinjectie, coating en andere processen. De juiste druk kan ervoor zorgen dat was en coating gelijkmatig in de vormholte worden gevuld en het oppervlak van de wasvorm bedekken, waardoor problemen zoals materiaaltekorten en luchtbellen worden vermeden.
1. Testen van maatnauwkeurigheid: Gebruik meetinstrumenten zoals coördinatenmeetinstrumenten, schuifmaat, micrometers, enz. om de afmetingen van tandwielgietstukken nauwkeurig te meten. Controleer of de buitendiameter, binnendiameter, tanddikte, tandbreedte en andere afmetingen van het tandwiel voldoen aan de ontwerpvereisten en dat de maatafwijking binnen het toegestane tolerantiebereik moet worden gecontroleerd.
2. Inspectie van de oppervlaktekwaliteit: Visuele inspectie, metallografische microscoopobservatie, oppervlakteruwheidsmeting en andere methoden worden gebruikt om de oppervlaktekwaliteit van tandwielgietstukken te controleren. Controleer of er scheuren, poriën, zandgaten, slakinsluitsels en andere gebreken op het oppervlak van het gietstuk aanwezig zijn en of de oppervlakteruwheid voldoet aan de ontwerpeisen.
3. Interne kwaliteitsinspectie: Gebruik niet-destructieve testmethoden zoals ultrasoon testen (UT), radiografisch testen (RT), testen op magnetische deeltjes (MT), enz. om de interne kwaliteit van tandwielgietstukken te inspecteren. Deze methoden kunnen detecteren of er scheuren, poriën, losheid en andere defecten in het gietstuk zitten, zodat de interne kwaliteit van het gietstuk aan de normen voldoet.
4. Mechanische prestatietests: Voer mechanische prestatietests uit op tandwielgietstukken, zoals trekproeven, hardheidstests, impacttests, enz. Evalueer of de sterkte, hardheid, taaiheid en andere prestatie-indicatoren van het tandwiel voldoen aan de gebruiksvereisten door middel van mechanische prestatietests.
Toepassingsgevallen en ontwikkelingstrends van wasverloren gieten van titaniumlegeringen
1. Lucht- en ruimtevaartveld: In het motortransmissiesysteem van een bepaald vliegtuigmodel werd een reeks complex gevormde tandwielen vervaardigd met behulp van verloren wasgiettechnologie van titaniumlegeringen. Deze tandwielen hebben de kenmerken van hoge precisie, hoge sterkte en lichtgewicht en voldoen aan de hoge- prestatie-eisen van vliegtuigmotoren voor componenten. Door verloren wasgieten is het geïntegreerde gieten van tandwielen bereikt, waardoor het aantal onderdelen en verbindingsonderdelen is verminderd en de betrouwbaarheid en efficiëntie van het gehele transmissiesysteem is verbeterd.
2. Op het gebied van de auto-industrie: een bepaalde autofabrikant heeft wasvrije tandwielen van titaniumlegeringen toegepast in de versnellingsbak van zijn hoogwaardige voertuigen-. Deze tandwielen hebben een goede slijtvastheid en weerstand tegen vermoeiing, en zijn bestand tegen werkomstandigheden met een hoog koppel en hoge- snelheden. Vergeleken met traditionele stalen tandwielen hebben tandwielen van titaniumlegering hun gewicht met ongeveer 30% verminderd, waardoor het brandstofverbruik en de acceleratieprestaties van auto's zijn verbeterd.
1. Procesoptimalisatie en innovatie: Optimaliseer voortdurend het wasverliesgietproces van een titaniumlegering om de kwaliteit en productie-efficiëntie van gietstukken te verbeteren. Bijvoorbeeld het onderzoeken van nieuwe soorten was en schaalmaterialen, het verbeteren van smelt- en giettechnieken en het ontwikkelen van meer geavanceerde na-behandelingsprocessen. Onderzoek tegelijkertijd nieuwe wasverliesgietprocessen, zoals de combinatie van rapid prototyping en wasverliesgieten, om een snelle productie van tandwielen te realiseren.
2. Intelligentie en automatisering: introductie van geavanceerde technologieën zoals kunstmatige intelligentie en robotica om intelligentie en automatisering te bereiken in het wasverliesgietproces van titaniumlegeringen. Geautomatiseerde apparatuur wordt gebruikt om het proces van wasmatrijzenproductie, schaalproductie, smelten en gieten te voltooien, waardoor handmatige tussenkomst wordt verminderd en de productiestabiliteit en consistentie worden verbeterd. Ondertussen kan het gebruik van kunstmatige intelligentietechnologie voor realtime monitoring en optimalisatie van procesparameters de kwaliteit en opbrengst van gietstukken verbeteren.
3. Integratie met andere technologieën: combinatie van de wasverliesgiettechnologie van titaniumlegeringen met additieve productie, composietmaterialen en andere technologieën om tandwielproducten met superieure prestaties te ontwikkelen. Bijvoorbeeld het gebruik van additieve productietechnologie om slijtvaste coatings- aan te brengen op het oppervlak van tandwielen van titaniumlegeringen, of het combineren van titaniumlegeringen met composietmaterialen om composiettandwielen te vervaardigen die hoge sterkte en lichtgewicht combineren.
4. Groen en milieuvriendelijk: tijdens het wasverliesgieten van de titaniumlegering moet aandacht worden besteed aan de bescherming van het milieu en het behoud van hulpbronnen. Het toepassen van milieuvriendelijke wasmaterialen, coatings en smeltprocessen om de afvalproductie en het energieverbruik te verminderen. Tegelijkertijd wordt het afval dat tijdens het gietproces ontstaat gerecycled en hergebruikt om duurzame ontwikkeling te bereiken.


Aanvraag sturen
