


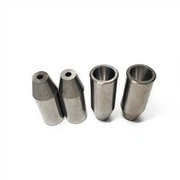
3D-printermondstuk PM gesinterde onderdelen
Gecementeerd carbide is een metaalmateriaal gemaakt van een of meer carbiden van vuurvaste metalen en bindmetalen door middel van poedermetallurgie. Gecementeerd carbide sintervormen is het persen van het poeder in een knuppel en het vervolgens verwarmen tot een bepaalde temperatuur (sintertemperatuur) in een sinteroven, gedurende een bepaalde tijd bewaren (houdtijd) en vervolgens afkoelen om een gecementeerd hardmetaalmateriaal met de vereiste eigenschappen te verkrijgen.
product Introductie
|
3D-printermondstuk PM gesinterde onderdelen |
||||||||
|
Item |
Materiaal |
Productieproces |
Sinteren Temperatuur |
Gietvorm |
Aangepast |
|||
|
3D-printer mondstuk poedermetallurgie |
Hardmetaal |
Poedermetallurgie persen |
1380 graden |
Op maat te maken |
Ja |
|||
|
Chemische samenstelling |
C:0.42-0.50; Cr: kleiner dan of gelijk aan 0.25; Mn: 0.50-0.80; Ni: kleiner dan of gelijk aan 0.25; P: kleiner dan of gelijk aan 0.035; S: kleiner dan of gelijk aan 0.035; Si: 0.17-0.37 |
|||||||
|
Beschikbare materialen |
Koolstofarm roestvrij staal, titaniumlegering (Ti, TC4), koperlegering, wolfraamlegering, harde legering, hogetemperatuurlegering (718, 713) |
|||||||
|
Gladheid |
Dimensionale nauwkeurigheid |
Productdichtheid |
Uiterlijk behandeling |
Passend gewicht |
||||
|
Ruwheid 1-5μm |
(±{{0}}.1 procent -±0,5 procent ) |
7.3-7.6g/CM³ |
Volgens eisen van de klant |
0.03g-400g) |
||||
Onderdelen sinteren principe
Gecementeerd carbide is een metaalmateriaal gemaakt van een of meer carbiden van vuurvaste metalen en bindmiddelen door middel van poedermetallurgie.
Cementcarbide sintervormen is het persen van het poeder in een knuppel, het vervolgens verhitten tot een bepaalde temperatuur (sintertemperatuur) in een sinteroven, het gedurende een bepaalde tijd bewaren (houdtijd) en vervolgens afkoelen om een gecementeerd materiaal te verkrijgen. hardmetaal met de vereiste eigenschappen.
Bij de productie van gecementeerd carbide ligt de deeltjesgrootte van het geselecteerde grondstofpoeder tussen 1 en 2 micron en is de zuiverheid zeer hoog. Grondstoffen worden samengesteld volgens de gespecificeerde samenstellingsverhouding, alcohol of andere media toegevoegd en nat gemalen in een natte kogelmolen om ze volledig gemengd en geplet te maken, na drogen en zeven, toevoegen van was of lijm en andere vormmiddelen, en vervolgens drogen en filteren Zeef het mengsel. Vervolgens wordt het mengsel gegranuleerd en geperst, en bij verhitting tot dicht bij het smeltpunt van het bindingsmetaal (1300-1500 graad), vormen de geharde fase en het bindingsmetaal een eutectische legering. Na afkoeling wordt de uitgeharde fase verdeeld in het rooster van hechtmetalen en worden ze nauw met elkaar verbonden tot een stevig geheel. De hardheid van gecementeerd carbide hangt af van het gehalte aan hardingsfase en korrelgrootte, dat wil zeggen hoe hoger het gehalte aan hardingsfase en hoe fijner de korrelgrootte, hoe groter de hardheid. De taaiheid van gecementeerd carbide wordt bepaald door het bindmiddelmetaal, hoe hoger het bindmiddelgehalte, hoe groter de buigsterkte.
Vier basisfasen van het sinterproces van gecementeerd carbide
1) In het stadium van het verwijderen van het vormmiddel en het voorsinteren ondergaat het gesinterde lichaam in dit stadium de volgende veranderingen:
Verwijdering van vormmiddel, naarmate de temperatuur stijgt in de beginfase van het sinteren, ontleedt of verdampt het vormmiddel geleidelijk en wordt het gesinterde lichaam uitgesloten. Het type, de hoeveelheid en het sinterproces variëren. De oxiden op het oppervlak van het poeder worden verminderd. Bij de sintertemperatuur kan waterstof de oxiden van kobalt en wolfraam reduceren. Als het vormmiddel wordt verwijderd en in vacuüm wordt gesinterd, is de koolstof-zuurstofreactie niet sterk. De contactspanning tussen poederdeeltjes wordt geleidelijk geëlimineerd, het gebonden metaalpoeder begint te herstellen en te herkristalliseren, oppervlaktediffusie begint op te treden en de compacte sterkte neemt toe.
2) Vaste fase sinterfase (800 graden --eutectische temperatuur)
Bij de temperatuur voordat de vloeibare fase verschijnt, worden, naast het voortzetten van het proces dat plaatsvond in de vorige fase, de reactie en diffusie in de vaste fase intenser, wordt de plasticstroom verbeterd en krimpt het gesinterde lichaam aanzienlijk.
3) Vloeibare fase sinterfase (eutectische temperatuur - sintertemperatuur)
Wanneer de vloeibare fase in het gesinterde lichaam verschijnt, wordt de krimp snel voltooid, gevolgd door kristallisatietransformatie om de basisstructuur en structuur van de legering te vormen.
4) Koelfase (sintertemperatuur - kamertemperatuur)
In dit stadium veranderen de structuur en fasesamenstelling van de gesinterde PM-onderdelen van de 3D-printermondstuk met de koelomstandigheden. Deze functie kan worden gebruikt om het gecementeerde carbide met warmte te behandelen om de fysieke en mechanische eigenschappen ervan te verbeteren.
Metaal spuitgietproces

Detectie systemen



Aanvraag sturen
